श्रृंखला / उत्पाद
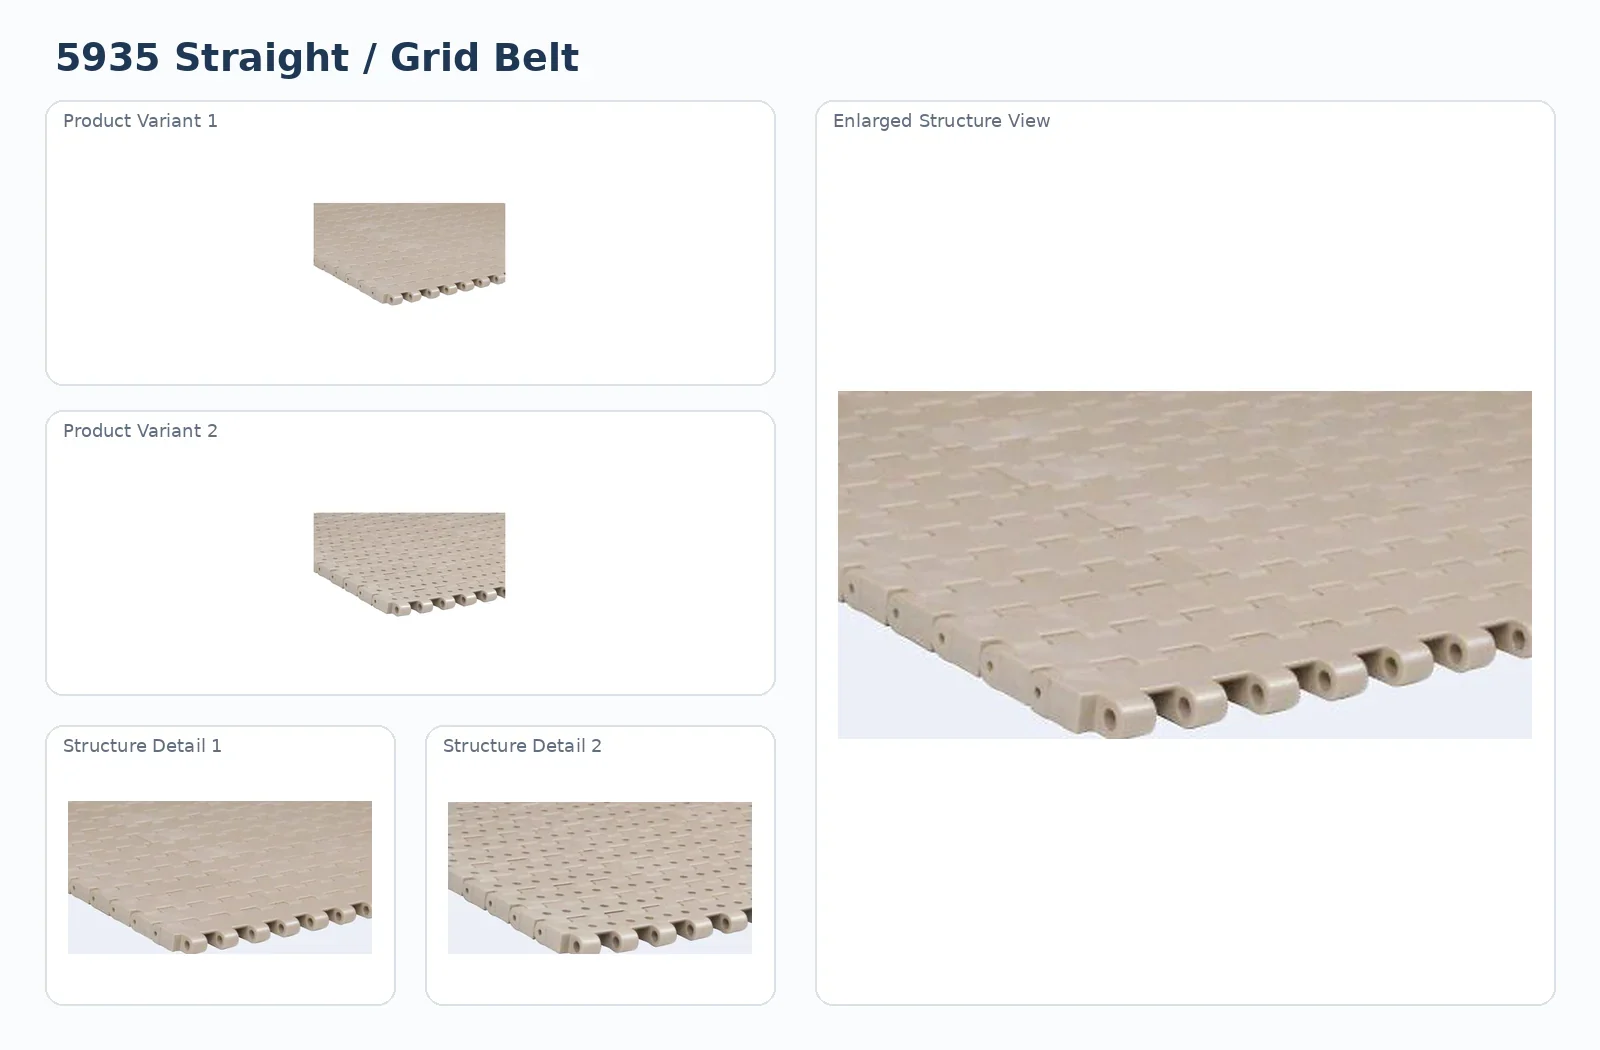
5935 Series Straight Run Belt
औद्योगिक परिवहन और प्रतिस्थापन कार्यों के लिए 5935 सीरीज की स्ट्रेट रन बेल्ट, जिसमें सीरीज-विशिष्ट आयाम, इंटरफेस जांच और आरएफक्यू मार्गदर्शन शामिल हैं।
- आवाज़ का उतार-चढ़ाव
- 19.05 मिमी
- न्यूनतम बैकफ्लेक्स त्रिज्या
- 25 मिमी
- 21°C पर अधिकतम कार्यभार
- XLG/PS के लिए 13,000 N; XP के लिए 7,000 N
- कार्यशील तापमान, XLG/PS
- 4–65 डिग्री सेल्सियस शुष्क/गीला
प्रतिस्थापन कार्य के लिए, यदि ज्ञात हो तो मौजूदा सीरीज़/मॉडल, साथ ही मापी गई चौड़ाई, पिच और ड्राइव-इंटरफ़ेस विवरण भेजें। अज्ञात मानों की पुष्टि के लिए उन्हें खुला रखा जा सकता है।
उत्पाद अवलोकन
5935 Series Straight Run Belt is presented as an industrial conveyor component for OEM, replacement and line-development work. This page keeps the series identity and available technical data together, then explains the surrounding interfaces that determine whether a replacement or new installation will fit and run correctly.
प्लास्टिक मॉड्यूलर कन्वेयर एक पॉजिटिव-ड्राइव सिस्टम है। बेल्ट या चेन का चयन एक संपूर्ण यांत्रिक इंटरफ़ेस के हिस्से के रूप में किया जाना चाहिए, जिसमें ले जाया जाने वाला उत्पाद, सपोर्ट सतह, शाफ्ट व्यवस्था, स्प्रोकेट की स्थिति, वापसी पथ, गाइड, ट्रांसफ़र, तापमान, सफाई प्रक्रिया और संचय व्यवहार शामिल हों। एक छोटा सा ज्यामितीय अंतर जोड़ या दांतों की सहभागिता को बदल सकता है, इसलिए खरीदारी के निर्णय केवल दृश्य समानता के बजाय मापे गए इंटरफ़ेस के आधार पर किए जाने चाहिए। प्रतिस्थापन कार्य के लिए, सबसे उपयोगी प्रारंभिक जानकारी मौजूदा बेल्ट या चेन की पहचान, पिच, असेंबल की गई चौड़ाई, हिंज या रॉड व्यवस्था, एज प्रोफाइल, स्प्रोकेट दांतों की संख्या, स्प्रोकेट बोर, शाफ्ट का आकार और ड्राइव और रिटर्न सिरों की स्पष्ट तस्वीरें हैं। जब कोई पुराना चिह्न अपठनीय हो, तो एक आयामित रेखाचित्र और कई लंबवत तस्वीरें एक परिप्रेक्ष्य छवि की तुलना में अधिक विश्वसनीय होती हैं।
संरचना और इंटरफ़ेस
सीधी और घुमावदार प्रणालियों की ज्यामितीय आवश्यकताएं अलग-अलग होती हैं। सीधी चलने वाली मॉड्यूल यात्रा की दिशा में स्प्रोकेट के चारों ओर घूमती हैं, जबकि घुमावदार या पार्श्व-लचीली डिज़ाइन को नियंत्रित वक्र के माध्यम से पार्श्व गति को भी समायोजित करना होता है। केवल इसलिए कि बेल्ट की चौड़ाई फ्रेम के अनुकूल है, उसे कभी भी वक्र से जबरदस्ती नहीं गुजारना चाहिए।
मौजूदा सिस्टम के साथ हिंज लाइन, एज ज्योमेट्री, अंडरसाइड ड्राइव फीचर्स और किसी भी रिटेंशन एलिमेंट की तुलना करें। केवल रंग के आधार पर उत्पाद की पहचान न करें।
तकनीकी निर्देश
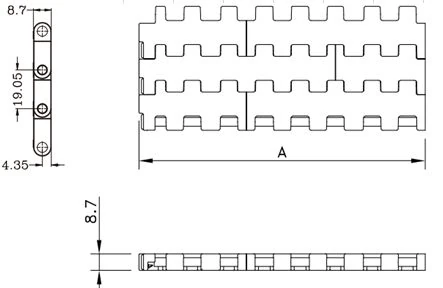
फिट, ऑपरेटिंग स्थितियों और ड्राइव की अनुकूलता की जांच करते समय नीचे दिए गए श्रृंखला-विशिष्ट मानों का उपयोग करें। रिलीज़ से पहले प्रोजेक्ट की स्थितियों की पुष्टि करें।
| पैरामीटर | कीमत |
|---|---|
| आवाज़ का उतार-चढ़ाव | 19.05 मिमी |
| न्यूनतम बैकफ्लेक्स त्रिज्या | 25 मिमी |
| 21°C पर अधिकतम कार्यभार | XLG/PS के लिए 13,000 N; XP के लिए 7,000 N |
| कार्यशील तापमान, XLG/PS | 4–65 डिग्री सेल्सियस शुष्क/गीला |
| कार्यशील तापमान, XP | 4–105 डिग्री सेल्सियस शुष्क/गीला |
| वज़न | 6.3 किलोग्राम/वर्ग मीटर एक्सएलजी/पीएस; 4.9 किलोग्राम/वर्ग मीटर एक्सपी |
| मोल्ड-पार्ट की चौड़ाई | 76.2 / 152.4 मिमी |
| मानक असेंबली चौड़ाई | W = 76.2 × N |
चयन जाँच
सीधी रेखा, त्रिज्या, झुकाव, संचय और स्थानांतरण शुल्क की पुष्टि करें।
पिच, असेंबल की गई चौड़ाई, हिंज/रॉड की स्थिति और किसी भी प्रकार की रिटेंशन विशेषताओं को मापें।
संगत स्प्रोकेट श्रृंखला, दांतों की संख्या, बोर और शाफ्ट की पुष्टि करें।
तापमान, गीले/सूखे कार्य, सफाई रसायन और विशेष सामग्री की आवश्यकताओं का उल्लेख करें।
कार्य वातावरण महत्वपूर्ण होता है क्योंकि थर्मोप्लास्टिक सामग्री तापमान, नमी, रसायन, घर्षण और निरंतर फिसलने वाले संपर्क के प्रति अलग-अलग प्रतिक्रिया देती हैं। प्रकाशित श्रृंखला मूल्यों का उपयोग उनके उल्लिखित सामग्री कोड और तापमान सीमाओं के साथ किया जाना चाहिए। किसी सामग्री को केवल उसके समान रंग के कारण प्रतिस्थापित नहीं किया जाना चाहिए; रंग सामग्री की पहचान का पर्याप्त तरीका नहीं है।
आवेदन योजना
उत्पाद के आकार, भार, स्थिरता, गति, स्थानांतरण संवेदनशीलता, संचय और सफाई की सुविधा को ध्यान में रखते हुए श्रृंखला की समीक्षा की जानी चाहिए। घुमावदार कन्वेयर के लिए, पार्श्व-लचीलापन ज्यामिति और मार्गदर्शक पथ चयन का हिस्सा बन जाते हैं। सीधे कन्वेयर के लिए, सपोर्ट और ड्राइव संरेखण समान रूप से महत्वपूर्ण रहते हैं।
लंबे कन्वेयर स्पैन की तरह ही, स्थानांतरण कार्यों पर भी उतनी ही इंजीनियरिंग संबंधी ध्यान देने की आवश्यकता होती है। छोटे या अस्थिर उत्पादों के लिए कॉम्ब प्लेट, रोलर ब्रिज, नोज अरेंजमेंट या नियंत्रित डेड-प्लेट ज्यामिति की आवश्यकता हो सकती है। उद्देश्य केवल एक छोटा सा दिखाई देने वाला गैप बनाना नहीं है; इंटरफ़ेस को उत्पाद को सहारा देना चाहिए और गतिशील मॉड्यूल और स्थिर भागों के बीच किसी भी प्रकार की बाधा को रोकना चाहिए।
ड्राइव और स्प्रोकेट मिलान
स्पॉकेट सकारात्मक-ड्राइव संबंध प्रदान करते हैं। दांतों की संख्या, पिच व्यास, बोर, हब या स्प्लिट संरचना, शाफ्ट कीइंग और अक्षीय स्थिति की एक साथ समीक्षा की जानी चाहिए। खराब संरेखण बेल्ट की चौड़ाई के केवल एक हिस्से पर भार केंद्रित कर सकता है, जबकि अनुपयुक्त फिक्सिंग व्यवस्था थर्मल गति में बाधा उत्पन्न कर सकती है।
स्थापना और चालू करना
स्थापना से पहले, गाइड, सपोर्ट, शाफ्ट, स्प्रोकेट और ट्रांसफर पार्ट्स में घिसावट या रुकावट की जांच करें। जोड़ों पर ज़ोर डाले बिना बेल्ट या चेन लगाएं। ड्राइव को धीरे-धीरे घुमाएं या मशीन को कम गति पर चलाएं ताकि चौड़ाई में दांतों का सही जुड़ाव, स्थिर गाइड संपर्क और नियंत्रित वापसी पथ सुनिश्चित हो सके।
नमूना उत्पाद लोड करने के बाद, स्थानांतरण, वक्र, संचय क्षेत्र और किसी भी ढलान का निरीक्षण करें। बार-बार होने वाले झटके, स्थानीय उठाव, खरोंच या ड्राइव की आवाज़ में बदलाव होने पर उत्पादन जारी रखने से पहले यांत्रिक जांच आवश्यक होती है।
निरीक्षण और रखरखाव
निरीक्षण के आधार पर रखरखाव सबसे प्रभावी होता है। ऑपरेटरों को हिंज क्षेत्रों, रॉड, गाइड संपर्क, स्प्रोकेट जुड़ाव, असामान्य शोर, स्थानीय घिसाव, उत्पाद जमाव और वापसी पथ में किसी भी बदलाव की निगरानी करनी चाहिए। संरेखण या संदूषण को ठीक किए बिना केवल एक घिसे हुए घटक को बदलने से समस्या केवल दूसरे स्थान पर स्थानांतरित हो सकती है।
सफाई या स्वच्छता के तरीके चयनित सामग्री और संबंधित श्रृंखला पर लगे रोलर्स, इलास्टोमर्स, मैग्नेट या रिटेंशन फीचर्स के साथ संगत होने चाहिए।
आरएफक्यू की तैयारी
ओईएम और रेट्रोफिट परियोजनाओं के लिए, एक अच्छा आरएफक्यू पुष्ट डेटा को अनसुलझे सवालों से अलग करता है। पुष्ट आयामों को इकाइयों और माप विधि के साथ सूचीबद्ध किया जाना चाहिए। अज्ञात सामग्री, भार, गति या रासायनिक जोखिम को अनुमानित के बजाय पुष्टि के लिए चिह्नित किया जाना चाहिए।
- श्रृंखला या मौजूदा चिह्न
- पिच और असेंबल की गई चौड़ाई
- कन्वेयर का समग्र लेआउट और वक्र की दिशा
- स्प्रोकेट के दांतों की संख्या, बोर और शाफ्ट
- उत्पाद का भार, गति, तापमान और गीली/सूखी स्थितियाँ
- मात्रा और नमूना/प्रतिस्थापन/ओईएम स्थिति
अक्सर पूछे जाने वाले प्रश्नों
क्या केवल एक तस्वीर के आधार पर प्रतिस्थापन का चयन किया जा सकता है?
तस्वीरों से पहचान में मदद मिलती है, लेकिन पिच, चौड़ाई, हिंज/रॉड की ज्यामिति और ड्राइव इंटरफेस को भी मापा जाना चाहिए।
क्या मौजूदा स्प्रोकेट को बदलने की आवश्यकता है?
हमेशा नहीं। पुनः उपयोग करने से पहले श्रृंखला अनुकूलता, दांतों की स्थिति, बोर/शाफ्ट की फिटिंग और घिसावट की जांच अवश्य कर लें।
क्या ज्यामिति से स्वतंत्र रूप से पदार्थ को बदला जा सकता है?
सामग्री में बदलाव से तापमान सहनशीलता, घर्षण और टूट-फूट में परिवर्तन आ सकता है। दिए गए विकल्पों को प्रारंभिक बिंदु के रूप में उपयोग करें और वैकल्पिक विकल्पों के लिए पुष्टि का अनुरोध करें।
गैर-मानक चौड़ाई के लिए अनुरोध कैसे किया जाना चाहिए?
आवश्यक असेंबल की गई चौड़ाई और मापा गया मॉड्यूल इंक्रीमेंट या कोई मौजूदा नमूना भेजें। चौड़ाई के नियम श्रृंखला के अनुसार भिन्न होते हैं।
कोटेशन की गति को क्या बढ़ाता है?
सीरीज़, पिच, चौड़ाई, स्प्रोकेट/शाफ़्ट डेटा, अनुप्रयोग, परिचालन स्थितियाँ, मात्रा और चित्र या स्पष्ट फ़ोटो।
इस सीरीज़ के लिए फिट और रिलीज़ जांच
उपलब्ध श्रृंखला आयामों का उपयोग वास्तविक कन्वेयर इंटरफेस के साथ करें। अंतिम रिलीज़ में यह स्पष्ट होना चाहिए कि क्या पुष्टि हो चुकी है और किसका माप अभी बाकी है।
पिच, असेंबल की गई चौड़ाई, हिंज या रॉड लेआउट और नीचे की ओर ड्राइव की विशेषताओं की पुष्टि करें।
रिलीज से पहले सीधे संचालन, स्थानांतरण, संचय या प्रक्रिया संबंधी आवश्यकताओं को सत्यापित करें।
संगत स्प्रोकेट या माउंटिंग ज्यामिति, शाफ्ट/बोर की जानकारी और मौजूदा मिलान घटकों की स्थिति को रिकॉर्ड करें।
इस परियोजना पर लागू होने वाली उत्पाद, भार, गति, तापमान, नमी, सफाई, संचय और स्थानांतरण की स्थितियों का उल्लेख करें।
आरएफक्यू में शामिल करने के लिए पुष्ट श्रृंखला डेटा
पिच: 19.05 मिमी; न्यूनतम बैकफ्लेक्स त्रिज्या: 25 मिमी; 21°C पर अधिकतम कार्यभार: XLG/PS के लिए 13,000 N; XP के लिए 7,000 N; कार्य तापमान, XLG/PS: 4–65°C (शुष्क/गीला); कार्य तापमान, XP: 4–105°C (शुष्क/गीला); वजन: 6.3 kg/m² XLG/PS; 4.9 kg/m² XP। इन मानों का उपयोग केवल इस पृष्ठ पर दर्शाई गई सटीक श्रृंखला के लिए करें; किसी भी परियोजना-विशिष्ट आयाम या वैकल्पिक सामग्री की पुष्टि ऑर्डर देने से पहले कर लें।
प्रतिस्थापन के लिए, मौजूदा ऊपरी सतह, निचली सतह, किनारे/हिंज क्षेत्र, ड्राइव स्प्रोकेट और रिटर्न एंड की तस्वीरें जोड़ें। नई मशीन के लिए, कन्वेयर लेआउट और उत्पाद पथ जोड़ें ताकि चयनित घटक के साथ सपोर्ट, गाइड और ट्रांसफर की समीक्षा की जा सके।
मशीन पर श्रृंखला डेटा कैसे लागू करें
सूचीबद्ध मान श्रृंखला को परिभाषित करते हैं, जबकि कन्वेयर यह तय करता है कि वह श्रृंखला परियोजना के लिए उपयुक्त है या नहीं।
मशीन फिट
संपूर्ण कैरीवे के हिस्से के रूप में बेल्ट या चेन की समीक्षा करें। अंतिम चौड़ाई या श्रृंखला जारी करने से पहले सपोर्ट, ड्राइव अलाइनमेंट, रिटर्न पाथ और ट्रांसफर क्लीयरेंस की पुष्टि करें।
इस पृष्ठ पर दिए गए उपयोगी पुष्ट मानों में पिच 19.05 मिमी, न्यूनतम बैकफ्लेक्स त्रिज्या 25 मिमी, XLG/PS के लिए 21°C पर अधिकतम कार्यभार 13,000 N और XP के लिए 7,000 N, XLG/PS के लिए 4–65°C शुष्क/गीला कार्य तापमान और XP के लिए 4–105°C शुष्क/गीला कार्य तापमान शामिल हैं। खरीद रिकॉर्ड में इकाई और पैरामीटर का सटीक नाम सुरक्षित रखें ताकि मान को उसके अर्थ से अलग न किया जाए।
निरीक्षण फोकस
स्थानीय घिसावट, अनियमित जुड़ाव, बार-बार होने वाला शोर या किनारे का संपर्क, गतिशील घटक में सामग्री संबंधी समस्या के बजाय मशीन-इंटरफ़ेस समस्या का संकेत दे सकता है।
आस-पास के पुर्जों का दोबारा उपयोग करने से पहले, मिलान सतहों और ड्राइव तत्वों को साफ करें और उनकी जांच करें। पुर्जों को अलग करने से पहले किसी भी असामान्य घिसावट की तस्वीर लें; घिसावट का पैटर्न यह समझने में मदद कर सकता है कि पिछला घटक क्यों खराब हुआ या अस्थिर हो गया।
| जाँच करना | व्यावहारिक समीक्षा |
|---|---|
| मौजूदा मशीन | पुर्जे और उसके आसपास के कन्वेयर को अलग-अलग मापें। यह न मानें कि घिसे हुए पुर्जे का आकार अभी भी मूल माप के अनुरूप है। |
| नई मशीन | अंतिम श्रृंखला जारी करने से पहले मशीन के आवरण, समर्थन, ड्राइव, स्थानांतरण और सेवा पहुंच की पुष्टि करें। |
| वैकल्पिक विकल्प | यदि सामग्री या संरचना में परिवर्तन हो सकता है, तो बताएं कि मशीन के कौन से आयाम निश्चित हैं और उत्पाद के कौन से चर परिवर्तनीय हैं। |
| खरीद रिकॉर्ड | सीरीज़, चौड़ाई, ड्राइव/माउंटिंग डेटा, ऑपरेटिंग स्थितियां और स्वीकृत ड्राइंग संशोधन को एक साथ रखें। |
Commissioning record for 5935 Series Straight Run Belt
असेंबली, बेल्ट या चेन की सही स्थिति, ड्राइव/माउंटिंग का संरेखण और स्थिर भागों से उचित दूरी की पुष्टि करें। मशीन की अनुमति होने पर धीरे-धीरे घुमाएँ या चलाएँ।
प्रतिनिधि उत्पाद का उपयोग करें और सबसे अधिक मांग वाले क्षेत्र का निरीक्षण करें: वक्र, संचय, झुकाव, स्थानांतरण या वापसी समर्थन, जैसा लागू हो।
किसी विशेष स्थान पर घिसावट, नई आवाज, किनारों का संपर्क, रॉड की हलचल, उत्पाद के निशान या मलबे के जमाव की जांच करें। किसी भी असामान्य स्थिति के स्थान को रिकॉर्ड करें।
भविष्य में प्रतिस्थापन के लिए अंतिम श्रृंखला संख्या, स्थापित चौड़ाई, मिलान घटक डेटा और परिचालन स्थिति को रखरखाव रिकॉर्ड के साथ सुरक्षित रखें।
इस पृष्ठ पर दी गई अतिरिक्त श्रृंखला संबंधी जानकारी में शामिल हैं: कार्यशील तापमान, XP: 4–105 °C शुष्क/गीला; भार: 6.3 kg/m² XLG/PS; 4.9 kg/m² XP; मोल्ड-भाग की चौड़ाई: 76.2 / 152.4 mm; मानक असेंबली चौड़ाई: W = 76.2 × N। खरीद विवरण तैयार करते समय इन मानों को सटीक श्रृंखला या कॉन्फ़िगरेशन से अलग न करें। यदि मशीन को भिन्न चौड़ाई, सामग्री, माउंटिंग या ड्राइव व्यवस्था की आवश्यकता है, तो परिवर्तन को स्वचालित विकल्प के रूप में मानने के बजाय पुष्टि के लिए चिह्नित करें।
श्रृंखला-स्तरीय कोटेशन का अनुरोध करें
यदि ज्ञात हो तो सीरीज़/मॉडल, मापे गए आयाम, ड्राइव या माउंटिंग डेटा, परिचालन स्थितियाँ, मात्रा और चित्र या फ़ोटो भेजें। पुष्टि होने तक कुछ अनसुलझे बिंदुओं को स्पष्ट रखा जा सकता है।