Serie / Producto
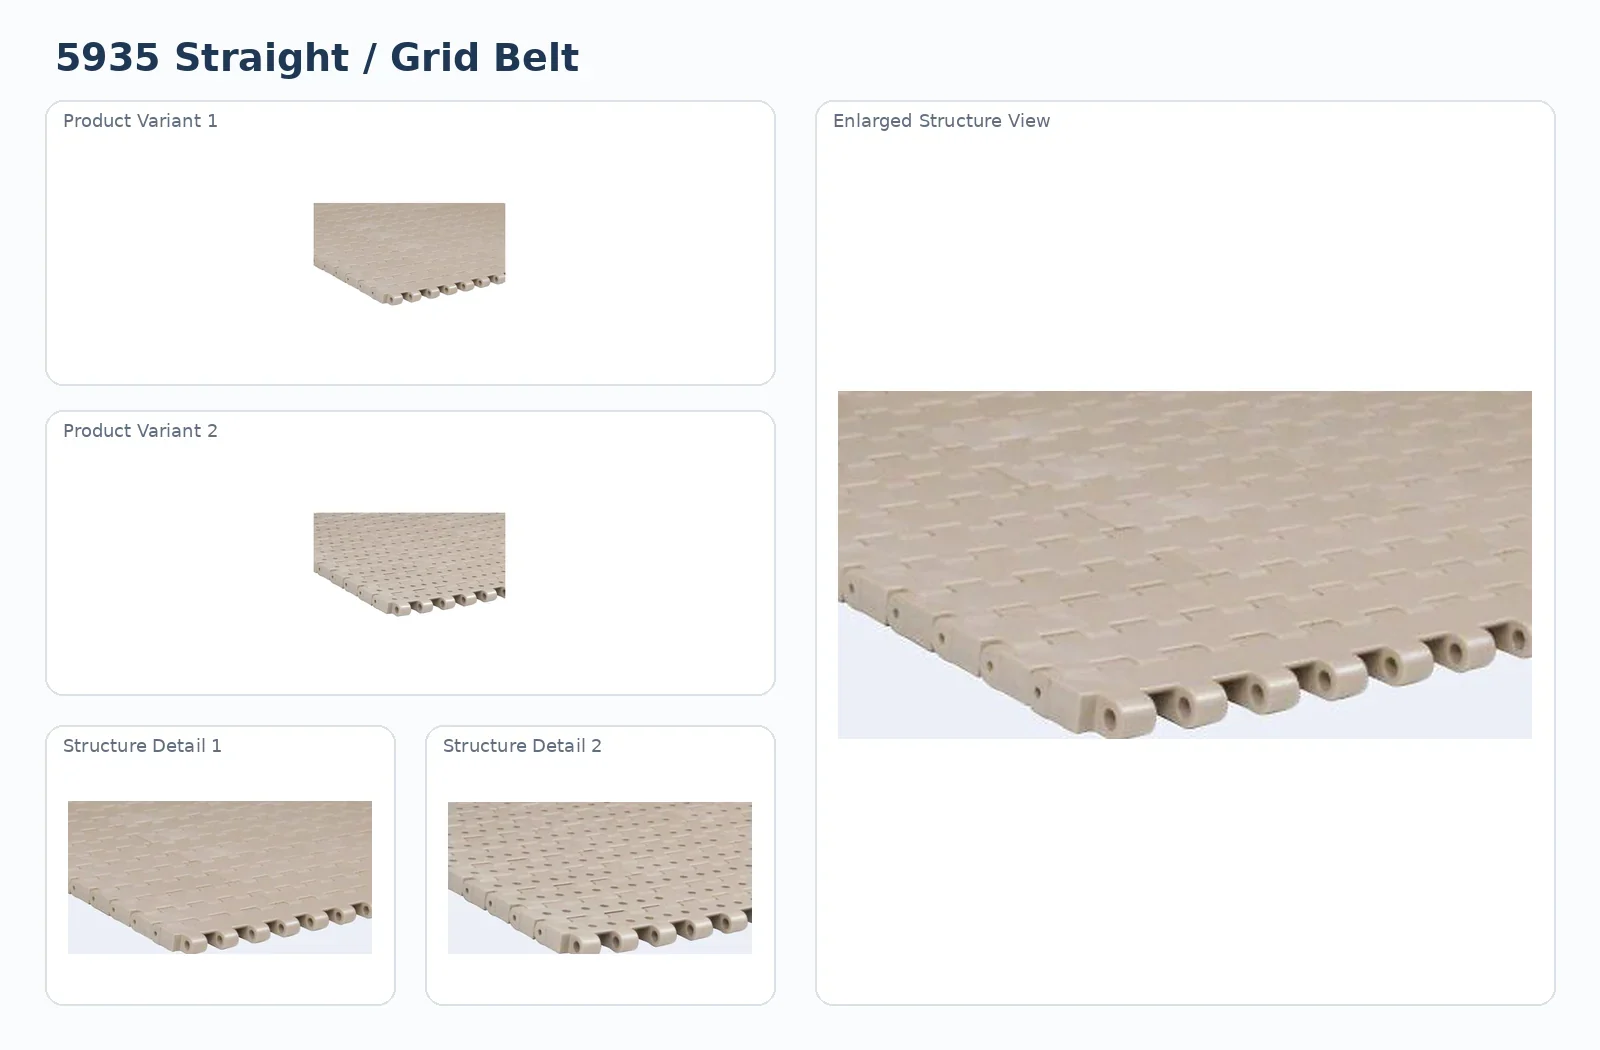
5935 Series Straight Run Belt
Correa de transmisión recta de la serie 5935 para transporte industrial y trabajos de reemplazo, con dimensiones específicas de la serie, comprobaciones de interfaz y guía para solicitudes de cotización.
- Paso
- 19.05 mm
- Radio de flexión mínima
- 25 mm
- Carga máxima de trabajo a 21 °C
- 13,000 N for XLG/PS; 7,000 N for XP
- Working temperature, XLG/PS
- 4–65 °C dry/wet
Para trabajos de reemplazo, envíe la serie/modelo existente, si se conocen, junto con el ancho, el paso y los detalles de la interfaz de accionamiento medidos. Los valores desconocidos pueden quedar pendientes de confirmación.
Descripción general del producto
5935 Series Straight Run Belt is presented as an industrial conveyor component for OEM, replacement and line-development work. This page keeps the series identity and available technical data together, then explains the surrounding interfaces that determine whether a replacement or new installation will fit and run correctly.
Un transportador modular de plástico es un sistema de accionamiento positivo. La correa o cadena debe seleccionarse como parte de una interfaz mecánica completa que incluya el producto transportado, la superficie de soporte, la disposición del eje, la posición de la rueda dentada, la trayectoria de retorno, las guías, las transferencias, la temperatura, el régimen de limpieza y el comportamiento de acumulación. Una pequeña discrepancia geométrica puede alterar la articulación o el acoplamiento de los dientes, por lo que las decisiones de compra deben basarse en interfaces medidas en lugar de solo en la similitud visual. Para trabajos de reemplazo, la información inicial más útil es la identificación de la correa o cadena existente, el paso, el ancho ensamblado, la disposición de la bisagra o varilla, el perfil del borde, el número de dientes de la rueda dentada, el diámetro del orificio de la rueda dentada, el tamaño del eje y fotografías claras de los extremos de accionamiento y retorno. Cuando una marca antigua es ilegible, un boceto acotado y varias fotografías perpendiculares son más fiables que una sola imagen en perspectiva.
Estructura e interfaz
Los sistemas de correa recta y curva imponen diferentes exigencias geométricas. Los módulos de correa recta se articulan alrededor de las ruedas dentadas en la dirección de desplazamiento, mientras que un diseño de correa curva o de flexión lateral debe permitir también la articulación lateral a través de una curva controlada. Nunca se debe forzar una correa recta a través de una curva simplemente porque su ancho se ajuste al bastidor.
Verifique la línea de bisagra, la geometría del borde, las características de accionamiento de la parte inferior y cualquier elemento de retención con respecto al sistema existente. No identifique el producto únicamente por su color.
Especificaciones técnicas
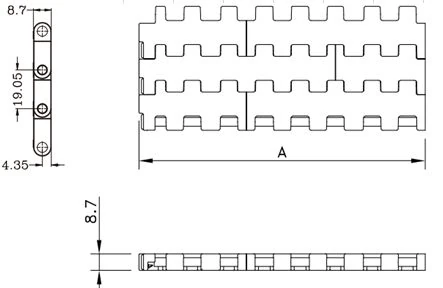
Utilice los valores específicos de la serie que se indican a continuación para comprobar el ajuste, las condiciones de funcionamiento y la compatibilidad de la unidad. Confirme las condiciones del proyecto antes de su lanzamiento.
| Parámetro | Valor |
|---|---|
| Paso | 19.05 mm |
| Radio de flexión mínima | 25 mm |
| Carga máxima de trabajo a 21 °C | 13,000 N for XLG/PS; 7,000 N for XP |
| Working temperature, XLG/PS | 4–65 °C dry/wet |
| Working temperature, XP | 4–105 °C dry/wet |
| Peso | 6.3 kg/m² XLG/PS; 4.9 kg/m² XP |
| Mold-part widths | 76.2 / 152.4 mm |
| Ancho de montaje estándar | W = 76.2 × N |
Controles de selección
Confirme el servicio en línea recta, radio, pendiente, acumulación y transferencia.
Mida el paso de la bisagra, el ancho ensamblado, la posición de la bisagra/varilla y cualquier elemento de retención.
Confirme la compatibilidad de la serie de piñones, el número de dientes, el diámetro del orificio y el eje.
Indique la temperatura, el tipo de limpieza (en seco o en húmedo), los productos químicos utilizados y las necesidades de materiales especiales.
El entorno operativo es importante porque los materiales termoplásticos responden de manera diferente a la temperatura, la humedad, los productos químicos, la abrasión y el contacto deslizante continuo. Los valores de serie publicados deben utilizarse junto con sus códigos de material y rangos de temperatura indicados. No se debe sustituir un material únicamente por tener un color similar; el color no es un método suficiente para identificar un material.
Planificación de la aplicación
La serie debe evaluarse considerando el tamaño del producto, la carga, la estabilidad, la velocidad, la sensibilidad de transferencia, la acumulación y el acceso para la limpieza. En el caso de las curvas, la geometría de flexión lateral y la trayectoria de guía se incorporan a la selección. Para los transportadores rectos, el soporte y la alineación del accionamiento siguen siendo igualmente importantes.
Las transferencias merecen la misma atención de ingeniería que los tramos largos de la cinta transportadora. Los productos pequeños o inestables pueden requerir una placa de peine, un puente de rodillos, un sistema de soporte o una geometría controlada de la placa fija. El objetivo no es simplemente un pequeño espacio visible; la interfaz debe soportar el producto y evitar interferencias entre los módulos móviles y las piezas fijas.
Sincronización de la transmisión y la rueda dentada
Los piñones proporcionan la transmisión positiva. Se deben revisar conjuntamente el número de dientes, el diámetro primitivo, el diámetro interior, la construcción del cubo o dividida, el chavetero del eje y la posición axial. Una mala alineación puede concentrar la carga solo en una parte del ancho de la correa, mientras que una fijación inadecuada puede interferir con la dilatación térmica.
Instalación y puesta en marcha
Antes de la instalación, inspeccione las guías, los soportes, los ejes, las ruedas dentadas y las piezas de transmisión para detectar desgaste o interferencias. Coloque la correa o la cadena sin forzar las uniones. Gire el mecanismo lentamente o mueva la máquina a baja velocidad para confirmar un acoplamiento correcto de los dientes a lo ancho, un contacto estable con la guía y una trayectoria de retorno controlada.
Tras cargar una muestra representativa del producto, observe las transferencias, las curvas, las zonas de acumulación y cualquier inclinación. Los impactos repetidos, el levantamiento localizado, el raspado o un cambio en el ruido del accionamiento suelen requerir una investigación mecánica antes de continuar la producción.
Inspección y mantenimiento
El mantenimiento es más eficaz cuando se basa en la inspección. Los operarios deben supervisar las zonas de las bisagras, las varillas, el contacto de las guías, el acoplamiento de las ruedas dentadas, los ruidos inusuales, el desgaste localizado, la acumulación de producto y cualquier cambio en la trayectoria de retorno. Sustituir un componente desgastado sin corregir la alineación o la contaminación puede simplemente trasladar el problema a otro lugar.
Los métodos de limpieza o desinfección deben ser compatibles con el material seleccionado y con los rodillos, elastómeros, imanes o elementos de sujeción de la misma serie.
Preparación de la solicitud de cotización
Para proyectos OEM y de modernización, una buena solicitud de cotización (RFQ) distingue entre datos confirmados y preguntas sin respuesta. Las dimensiones confirmadas deben indicarse con sus unidades y método de medición. Los materiales, cargas, velocidades o exposiciones químicas desconocidas deben marcarse para su confirmación, en lugar de estimarse.
- Marcado de serie o existente
- Paso y ancho ensamblado
- Disposición general de la cinta transportadora y dirección de la curva.
- Número de dientes del piñón, diámetro del orificio y eje
- Carga del producto, velocidad, temperatura y condiciones húmedas/secas
- Cantidad y estado de muestra/reemplazo/OEM
Preguntas frecuentes
¿Es posible seleccionar un reemplazo basándose únicamente en una fotografía?
Las fotografías ayudan a la identificación, pero también se deben medir el paso, el ancho, la geometría de la bisagra/barra y la interfaz de accionamiento.
¿Es necesario reemplazar los piñones actuales?
No siempre. Compruebe la compatibilidad de la serie, el estado de los dientes, el ajuste del orificio/eje y el desgaste antes de reutilizarlos.
¿Se puede modificar el material independientemente de la geometría?
Los cambios de material pueden alterar la capacidad de temperatura, la fricción y el desgaste. Utilice las opciones enumeradas como punto de partida y solicite confirmación para las alternativas.
¿Cómo se debe solicitar un ancho no estándar?
Envíe el ancho ensamblado requerido y el incremento del módulo medido o una muestra existente. Las reglas de ancho varían según la serie.
¿Qué acelera la cotización?
Serie, paso, ancho, datos del piñón/eje, aplicación, condiciones de funcionamiento, cantidad y dibujos o fotos claras.
Comprobaciones de ajuste y liberación para esta serie
Utilice las dimensiones de la serie disponibles junto con las interfaces reales de la cinta transportadora. La versión final debe indicar qué se ha confirmado y qué aún necesita medirse.
Confirm pitch, assembled width, hinge or rod layout and underside drive features.
Verify straight-running, transfer, accumulation or process requirements before release.
Registre la geometría compatible del piñón o del montaje, la información del eje/orificio y el estado de los componentes de acoplamiento existentes.
Indique las condiciones de producto, carga, velocidad, temperatura, humedad, limpieza, acumulación y transferencia que se aplican a este proyecto.
Datos de la serie confirmados para incluir en la solicitud de cotización.
Pitch: 19.05 mm; Minimum backflex radius: 25 mm; Maximum working load at 21°C: 13,000 N for XLG/PS; 7,000 N for XP; Working temperature, XLG/PS: 4–65 °C dry/wet; Working temperature, XP: 4–105 °C dry/wet; Weight: 6.3 kg/m² XLG/PS; 4.9 kg/m² XP. Use these values only for the exact series shown on this page; any project-specific dimension or alternative material should be confirmed before ordering.
Para un reemplazo, adjunte fotografías de la superficie superior, la parte inferior, el área del borde/bisagra, las ruedas dentadas de transmisión y el extremo de retorno. Para una máquina nueva, adjunte el diseño de la cinta transportadora y la trayectoria del producto para que se puedan revisar los soportes, las guías y las transferencias con el componente seleccionado.
Cómo aplicar los datos de la serie en la máquina
Los valores indicados definen la serie, mientras que el sistema de clasificación decide si esa serie es apropiada para el proyecto.
Ajuste de máquina
Review the belt or chain as part of the complete carryway. Confirm support, drive alignment, return path and transfer clearances before the final width or series is released.
Useful confirmed values on this page include pitch 19.05 mm, minimum backflex radius 25 mm, maximum working load at 21°c 13,000 N for XLG/PS; 7,000 N for XP, working temperature, xlg/ps 4–65 °C dry/wet, working temperature, xp 4–105 °C dry/wet. Keep the unit and the exact parameter name with the purchasing record so the value is not separated from its meaning.
Enfoque de la inspección
Localized wear, irregular engagement, repeated noise or edge contact can indicate a machine-interface issue rather than a material issue in the moving component itself.
Antes de reutilizar las piezas circundantes, limpie e inspeccione las superficies de contacto y los elementos de accionamiento. Fotografie cualquier desgaste anormal antes del desmontaje; el patrón de desgaste puede ayudar a explicar por qué falló o se volvió inestable el componente anterior.
| Controlar | Revisión práctica |
|---|---|
| Máquina existente | Mida la pieza y la cinta transportadora circundante de forma independiente. No dé por sentado que un componente desgastado conserva sus dimensiones nominales originales. |
| Máquina nueva | Confirme el tamaño de la máquina, la compatibilidad, el controlador, la transferencia y el acceso al servicio antes del lanzamiento final de la serie. |
| Opción alternativa | Si el material o la configuración pueden cambiar, indique qué dimensiones de la máquina son fijas y qué variables del producto son flexibles. |
| Registro de compra | Mantenga juntos la serie, el ancho, los datos de accionamiento/montaje, las condiciones de funcionamiento y cualquier revisión de plano aceptada. |
Commissioning record for 5935 Series Straight Run Belt
Confirme el montaje, la correcta colocación de la correa o cadena, la alineación del accionamiento/montaje y la distancia libre a las piezas fijas. Gire o mueva lentamente cuando la máquina lo permita.
Utilice un producto representativo y observe la zona más exigente: curva, acumulación, pendiente, transferencia o soporte de retorno, según corresponda.
Compruebe si hay desgaste localizado, ruidos extraños, contacto con los bordes, movimiento de la varilla, marcas del producto o acumulación de residuos. Registre la ubicación de cualquier anomalía.
Conserve la serie final, el ancho instalado, los datos del componente de acoplamiento y el estado de funcionamiento junto con el registro de mantenimiento para futuras sustituciones.
Additional series data carried on this page includes Working temperature, XP: 4–105 °C dry/wet; Weight: 6.3 kg/m² XLG/PS; 4.9 kg/m² XP; Mold-part widths: 76.2 / 152.4 mm; Standard assembly width: W = 76.2 × N. Do not detach these values from the exact series or configuration when preparing a purchase description. If the machine requires a different width, material, mounting or drive arrangement, flag the change for confirmation rather than treating it as an automatic option.
Solicite un presupuesto a nivel de serie.
Si se conocen, envíe la serie/modelo, las dimensiones medidas, los datos de accionamiento o montaje, las condiciones de funcionamiento, la cantidad y los planos o fotografías. Los puntos pendientes pueden permanecer sin especificar hasta su confirmación.