Seri / Ürün
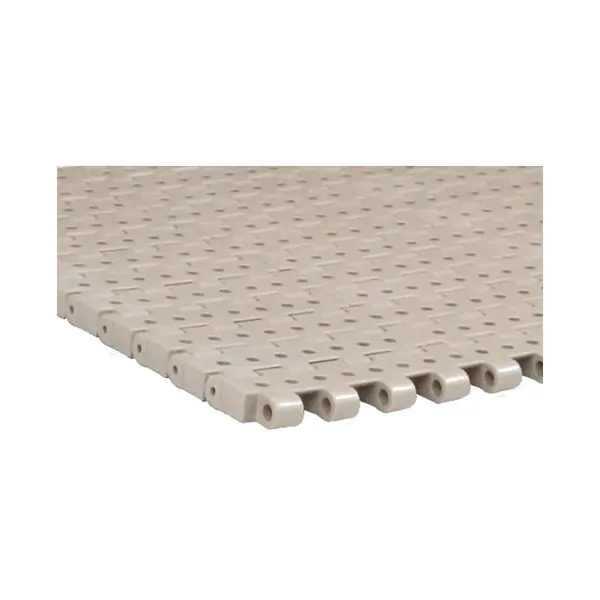
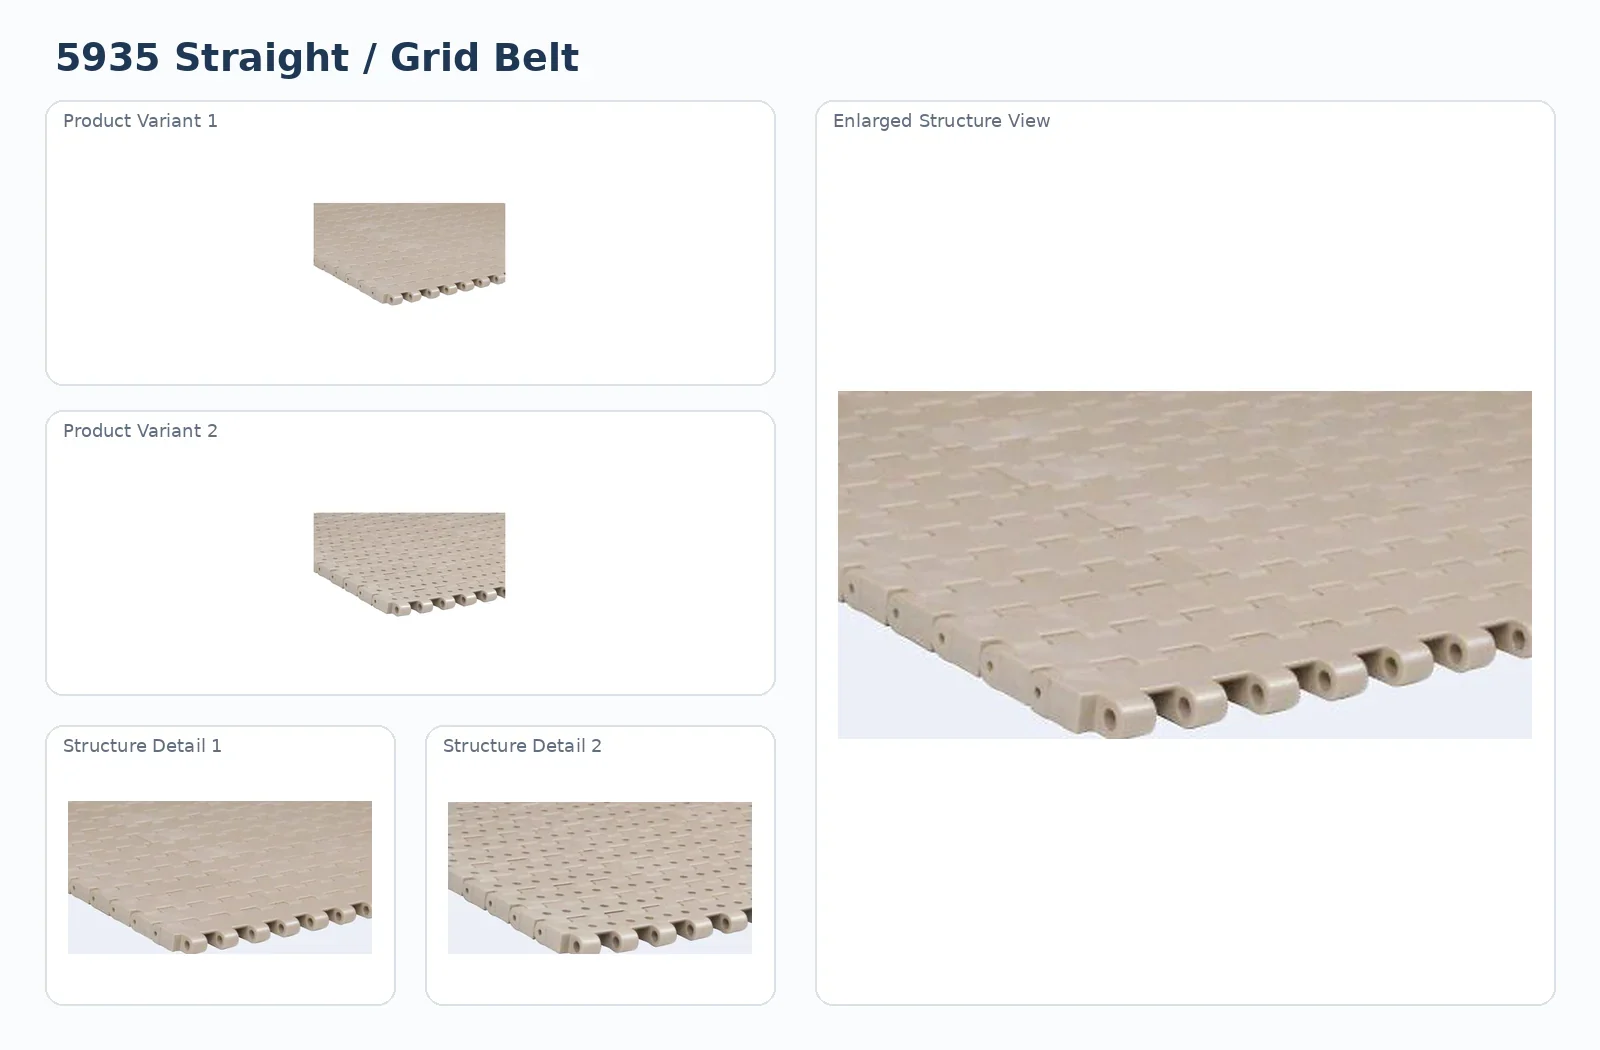
5935 Series Grid Straight Run Belt
Endüstriyel taşıma ve değiştirme işleri için 5935 Serisi Izgaralı Düz Bant, seriye özgü boyutlar, arayüz kontrolleri ve teklif talebi kılavuzu ile birlikte sunulmaktadır.
- Saha
- 19.05 mm
- Minimum geri esneme yarıçapı
- 25 mm
- 21°C'de maksimum çalışma yükü
- 13,000 N for XLG/PS; 7,000 N for XP
- Çalışma sıcaklığı, XLG/PS
- 4–65 °C kuru/ıslak
Değiştirme işlemleri için, biliniyorsa mevcut seri/modeli, ayrıca ölçülen genişlik, adım aralığı ve sürücü arayüzü bilgilerini gönderin. Bilinmeyen değerler onay için açık bırakılabilir.
Ürün genel bakışı
5935 Series Grid Straight Run Belt is presented as an industrial conveyor component for OEM, replacement and line-development work. This page keeps the series identity and available technical data together, then explains the surrounding interfaces that determine whether a replacement or new installation will fit and run correctly.
Plastik modüler konveyör, pozitif tahrikli bir sistemdir. Kayış veya zincir, taşınan ürün, destek yüzeyi, şaft düzeni, dişli çark konumu, geri dönüş yolu, kılavuzlar, transferler, sıcaklık, temizleme rejimi ve birikim davranışı gibi unsurları içeren eksiksiz bir mekanik arayüzün parçası olarak seçilmelidir. Küçük bir geometrik uyumsuzluk, eklemlenmeyi veya diş temasını değiştirebilir; bu nedenle satın alma kararları, yalnızca görsel benzerliğe değil, ölçülen arayüzlere dayanmalıdır. Değiştirme işlerinde, en yararlı başlangıç bilgileri mevcut kayış veya zincir tanımlaması, adım, monte edilmiş genişlik, menteşe veya çubuk düzeni, kenar profili, dişli çark diş sayısı, dişli çark deliği, şaft boyutu ve tahrik ve geri dönüş uçlarının net fotoğraflarıdır. Eski bir işaretleme okunamıyorsa, boyutlandırılmış bir çizim ve birkaç dik fotoğraf, tek bir perspektif görüntüden daha güvenilirdir.
Yapı ve arayüz
Düz ve yarıçaplı sistemler farklı geometrik gereksinimler ortaya koyar. Düz modüller, hareket yönünde dişliler etrafında eklemlenirken, yarıçaplı veya yanal esneme özelliğine sahip bir tasarım, kontrollü bir eğri boyunca yanal eklemlenmeyi de sağlamalıdır. Düz bir kayış, genişliği çerçeveye uyduğu için asla bir eğriden geçmeye zorlanmamalıdır.
Menteşe hattını, kenar geometrisini, alt kısımdaki tahrik özelliklerini ve varsa sabitleme elemanlarını mevcut sistemle karşılaştırın. Ürünü yalnızca rengine bakarak tanımlamayın.
Teknik özellikler
Uygunluk, çalışma koşulları ve sürücü uyumluluğunu kontrol ederken aşağıdaki seriye özgü değerleri kullanın. Yayınlamadan önce proje koşullarını onaylayın.
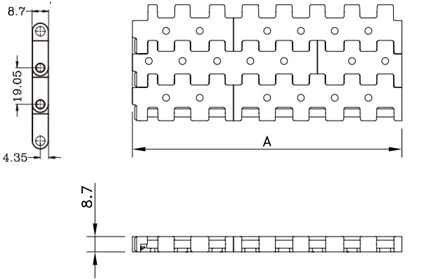
| Parametre | Değer |
|---|---|
| Saha | 19.05 mm |
| Minimum geri esneme yarıçapı | 25 mm |
| 21°C'de maksimum çalışma yükü | 13,000 N for XLG/PS; 7,000 N for XP |
| Çalışma sıcaklığı, XLG/PS | 4–65 °C kuru/ıslak |
| Çalışma sıcaklığı, XP | 4–105 °C dry/wet |
| Ağırlık | 6.3 kg/m² XLG/PS; 4.9 kg/m² XP |
| Kalıp parçası genişlikleri | 76.2 / 152.4 mm |
| Standart montaj genişliği | W = 76.2 × N |
Seçim kontrolleri
Düzlük, yarıçap, eğim, birikim ve aktarım görevlerini doğrulayın.
Eğim açısını, birleştirilmiş genişliği, menteşe/çubuk konumunu ve varsa sabitleme özelliklerini ölçün.
Uyumlu dişli çark serisini, diş sayısını, iç çapını ve şaftını doğrulayın.
Belirtilen sıcaklık, ıslak/kuru kullanım, temizlik kimyasalları ve özel malzeme ihtiyaçları.
Çalışma ortamı önemlidir çünkü termoplastik malzemeler sıcaklığa, neme, kimyasallara, aşınmaya ve sürekli kayma temasına farklı tepkiler verir. Yayınlanan seri değerleri, belirtilen malzeme kodları ve sıcaklık aralıklarıyla birlikte kullanılmalıdır. Bir malzeme yalnızca benzer renge sahip olduğu için ikame edilmemelidir; renk, yeterli bir malzeme tanımlama yöntemi değildir.
Başvuru planlaması
Ürün ayak izi, yük, denge, hız, transfer hassasiyeti, birikim ve temizleme erişimi dikkate alınarak seri incelenmelidir. Kavisli yüzeyler için, yanal esneme geometrisi ve kılavuz yolu seçimde rol oynar. Düz konveyörler için ise destek ve tahrik hizalaması aynı derecede önemlidir.
Transfer işlemleri, uzun konveyör hatları kadar mühendislik açısından dikkat gerektirir. Küçük veya dengesiz ürünler için tarak plakası, makaralı köprü, burun düzenlemesi veya kontrollü ölü plaka geometrisi gerekebilir. Amaç sadece küçük bir görünür boşluk oluşturmak değildir; arayüz, ürünü desteklemeli ve hareketli modüller ile sabit parçalar arasında etkileşimi önlemelidir.
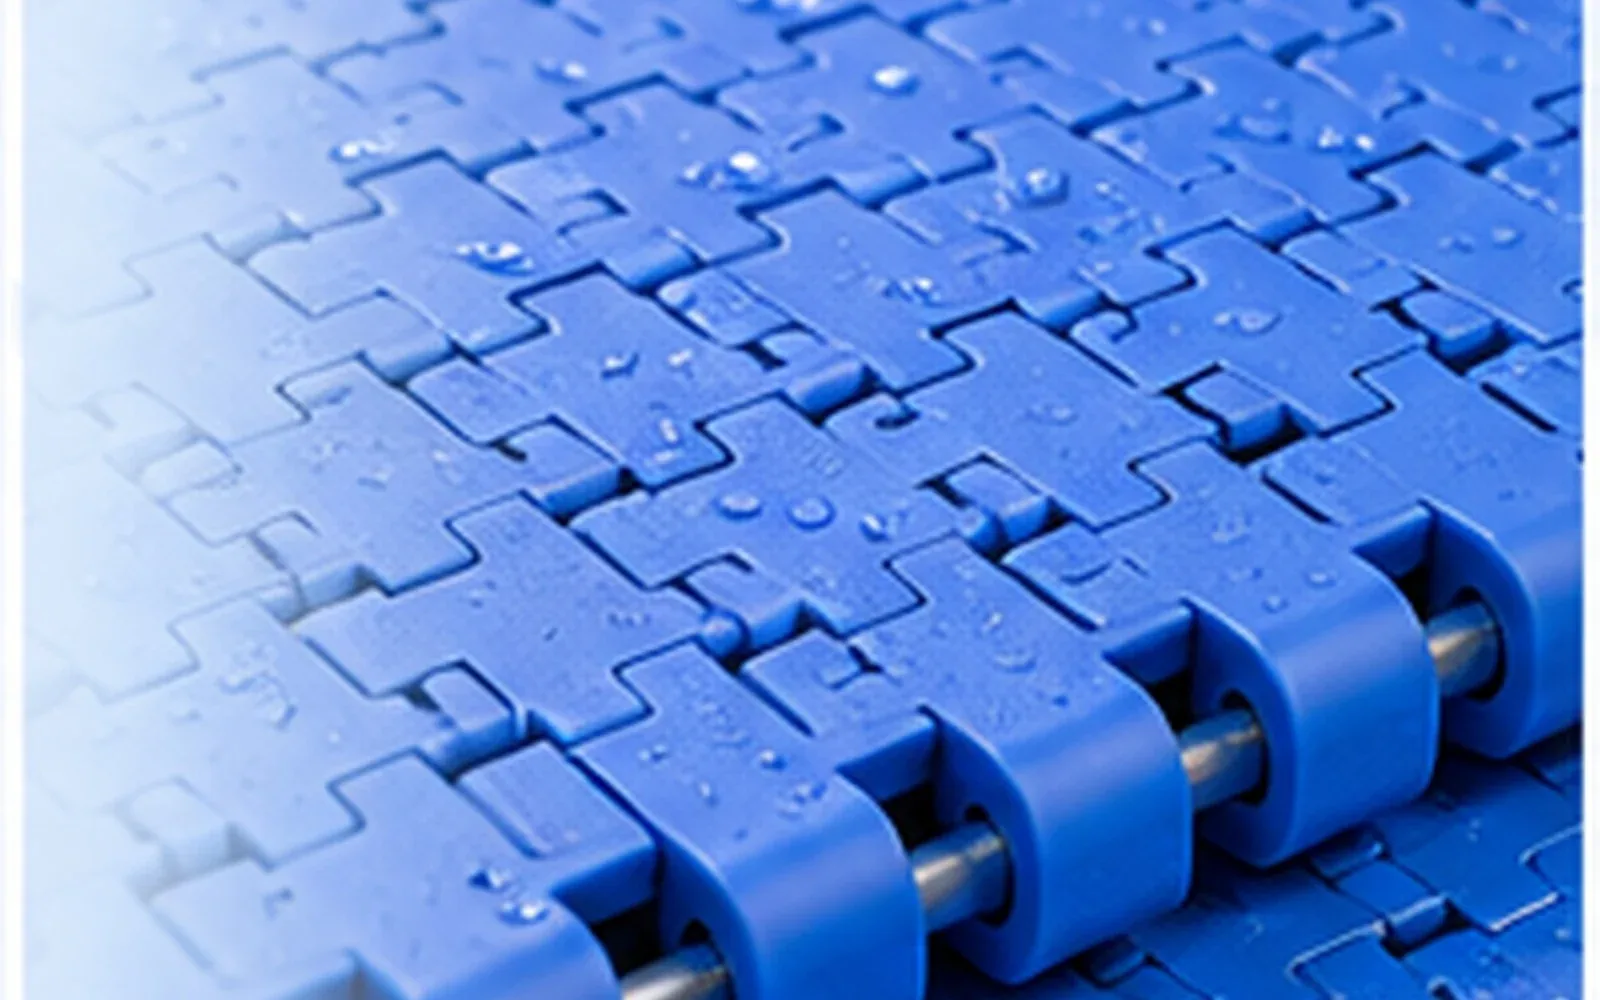
Tahrik mili ve dişli çark eşleşmesi
Dişli çarklar pozitif tahrik ilişkisini sağlar. Diş sayısı, adım çapı, delik çapı, göbek veya bölünmüş yapı, şaft kama bağlantısı ve eksenel konum birlikte incelenmelidir. Kötü hizalama, yükün kayış genişliğinin yalnızca bir kısmına yoğunlaşmasına neden olabilirken, uygunsuz bir sabitleme düzeni termal hareketi engelleyebilir.
Kurulum ve devreye alma
Montajdan önce, kılavuzları, destekleri, milleri, dişlileri ve aktarım parçalarını aşınma veya sıkışma açısından inceleyin. Kayışı veya zinciri eklemleri zorlamadan takın. Tahrik mekanizmasını yavaşça döndürün veya makineyi düşük hızda hareket ettirerek genişlik boyunca temiz diş teması, stabil kılavuz teması ve kontrollü bir geri dönüş yolu olup olmadığını doğrulayın.
Temsili ürün yüklendikten sonra, transferleri, eğrileri, birikme bölgelerini ve herhangi bir eğimi gözlemleyin. Tekrarlanan darbeler, yerel kaldırma, sürtünme veya tahrik gürültüsündeki değişiklik genellikle üretime devam etmeden önce mekanik bir incelemeyi gerektirir.
Muayene ve bakım
Bakım, denetim odaklı olduğunda en etkili olur. Operatörler menteşe alanlarını, çubukları, kılavuz temasını, dişli çark bağlantısını, olağandışı sesi, yerel aşınmayı, ürün birikimini ve geri dönüş yolundaki herhangi bir değişikliği izlemelidir. Hizalamayı veya kirlenmeyi düzeltmeden aşınmış bir parçayı değiştirmek, sorunu yalnızca başka bir yere taşıyabilir.
Temizlik veya sanitasyon yöntemleri, seçilen malzeme ve ilgili serideki silindirler, elastomerler, mıknatıslar veya tutma özellikleri ile uyumlu olmalıdır.
Teklif talebi (RFQ) hazırlığı
OEM ve yenileme projeleri için, iyi bir teklif talebi (RFQ), onaylanmış verileri açık sorulardan ayırır. Onaylanmış boyutlar, birimleri ve ölçüm yöntemiyle birlikte listelenmelidir. Bilinmeyen malzeme, yük, hız veya kimyasal maruziyet, tahmin edilmek yerine onaylanması için işaretlenmelidir.
- Seri veya mevcut işaretleme
- Adım aralığı ve birleştirilmiş genişlik
- Konveyörün genel düzeni ve eğri yönü
- Dişli çarkın diş sayısı, iç çapı ve mili
- Ürün yükü, hız, sıcaklık ve ıslak/kuru koşullar
- Miktar ve numune/değişim/OEM durumu
Sıkça sorulan sorular
Yedek kişi yalnızca bir fotoğraftan seçilebilir mi?
Fotoğraflar tanımlamaya yardımcı olur, ancak adım aralığı, genişlik, menteşe/çubuk geometrisi ve tahrik arayüzü de ölçülmelidir.
Mevcut dişlilerin değiştirilmesi gerekiyor mu?
Her zaman değil. Yeniden kullanmadan önce seri uyumluluğunu, diş durumunu, delik/şaft uyumunu ve aşınmayı kontrol edin.
Malzeme, geometriden bağımsız olarak değiştirilebilir mi?
Malzeme değişiklikleri sıcaklık dayanımını, sürtünmeyi ve aşınmayı değiştirebilir. Listelenen seçenekleri başlangıç noktası olarak kullanın ve alternatifler için onay isteyin.
Standart dışı genişlik nasıl talep edilmelidir?
Gerekli montaj genişliğini ve ölçülen modül artışını veya mevcut bir örneği gönderin. Genişlik kuralları seriye göre farklılık gösterir.
Teklif sürecini hızlandıran nedir?
Seri numarası, hatve, genişlik, dişli/mil verileri, uygulama alanı, çalışma koşulları, miktar ve çizimler veya net fotoğraflar.
Bu seri için uyum ve bırakma kontrolleri.
Mevcut seri boyutlarını, gerçek konveyör arayüzleriyle birlikte kullanın. Son sürümde, nelerin onaylandığı ve nelerin henüz ölçülmesi gerektiği belirtilmelidir.
Eğim açısını, montaj genişliğini, menteşe veya çubuk düzenini ve alt kısımdaki tahrik özelliklerini doğrulayın.
Serbest bırakmadan önce, düz akış, transfer, biriktirme veya proses gereksinimlerini doğrulayın.
Uyumlu dişli çark veya montaj geometrisini, şaft/delik bilgilerini ve mevcut eşleşen bileşenlerin durumunu kaydedin.
Bu proje için geçerli olan ürün, yük, hız, sıcaklık, nem, temizlik, birikim ve transfer koşullarını belirtin.
Teklif talebine dahil edilecek onaylanmış seri verileri.
Pitch: 19.05 mm; Minimum backflex radius: 25 mm; Maximum working load at 21°C: 13,000 N for XLG/PS; 7,000 N for XP; Working temperature, XLG/PS: 4–65 °C dry/wet; Working temperature, XP: 4–105 °C dry/wet; Weight: 6.3 kg/m² XLG/PS; 4.9 kg/m² XP. Use these values only for the exact series shown on this page; any project-specific dimension or alternative material should be confirmed before ordering.
Değiştirme işlemi için, mevcut üst yüzeyin, alt yüzeyin, kenar/menteşe bölgesinin, tahrik dişlilerinin ve dönüş ucunun fotoğraflarını ekleyin. Yeni bir makine için, desteklerin, kılavuzların ve transferlerin seçilen bileşenle karşılaştırılabilmesi için konveyör düzenini ve ürün yolunu ekleyin.
Seri verileri makineye nasıl uygulanır?
Listelenen değerler seriyi tanımlarken, konveyör bu serinin proje için uygun olup olmadığına karar verir.
Makine uyumu
Taşıma yolunun tamamının bir parçası olarak kayışı veya zinciri inceleyin. Son genişlik veya seri serbest bırakılmadan önce destek, tahrik hizalaması, geri dönüş yolu ve aktarım boşluklarını doğrulayın.
Useful confirmed values on this page include pitch 19.05 mm, minimum backflex radius 25 mm, maximum working load at 21°c 13,000 N for XLG/PS; 7,000 N for XP, working temperature, xlg/ps 4–65 °C dry/wet, working temperature, xp 4–105 °C dry/wet. Keep the unit and the exact parameter name with the purchasing record so the value is not separated from its meaning.
Denetim odağı
Bölgesel aşınma, düzensiz temas, tekrarlayan gürültü veya kenar teması, hareketli parçanın kendisindeki malzeme sorunundan ziyade makine arayüzü sorununa işaret edebilir.
Çevredeki parçaları tekrar kullanmadan önce, birleşme yüzeylerini ve tahrik elemanlarını temizleyin ve inceleyin. Sökme işleminden önce anormal aşınmaları fotoğraflayın; aşınma deseni, önceki bileşenin neden arızalandığını veya dengesiz hale geldiğini açıklamaya yardımcı olabilir.
| Kontrol etmek | Pratik inceleme |
|---|---|
| Mevcut makine | Parçayı ve çevresindeki konveyörü birbirinden bağımsız olarak ölçün. Aşınmış bir parçanın hala orijinal nominal boyutlarını gösterdiğini varsaymayın. |
| Yeni makine | Serinin son sürümünden önce makine zarfı, destek, sürücü, aktarım ve servis erişimini doğrulayın. |
| Alternatif seçenek | Malzeme veya konfigürasyon değişebilecekse, hangi makine boyutlarının sabit olduğunu ve hangi ürün değişkenlerinin esnek olduğunu belirtin. |
| Satın alma kaydı | Seri numarası, genişlik, tahrik/montaj verileri, çalışma koşulları ve onaylanmış tüm çizim revizyonlarını bir arada saklayın. |
Commissioning record for 5935 Series Grid Straight Run Belt
Montajı, kayış veya zincir oturmasını, tahrik/montaj hizalamasını ve sabit parçalara olan mesafeyi doğrulayın. Makine izin verdiğinde yavaşça döndürün veya hareket ettirin.
Temsili ürünü kullanın ve en zorlu bölgeyi gözlemleyin: uygun olduğu durumlarda viraj, birikim, eğim, transfer veya geri dönüş desteği.
Bölgesel aşınma, yeni ses oluşumu, kenar teması, çubuk hareketi, ürün izleri veya kalıntı yoğunlaşması olup olmadığını kontrol edin. Herhangi bir anormalliğin yerini kaydedin.
Gelecekteki değişimler için son seri numarasını, takılan genişliği, eşleşen bileşen verilerini ve çalışma durumunu bakım kaydıyla birlikte saklayın.
Additional series data carried on this page includes Working temperature, XP: 4–105 °C dry/wet; Weight: 6.3 kg/m² XLG/PS; 4.9 kg/m² XP; Mold-part widths: 76.2 / 152.4 mm; Standard assembly width: W = 76.2 × N. Do not detach these values from the exact series or configuration when preparing a purchase description. If the machine requires a different width, material, mounting or drive arrangement, flag the change for confirmation rather than treating it as an automatic option.
Seri bazında fiyat teklifi isteyin
Seri/model bilgisi biliniyorsa, ölçüleri, tahrik veya montaj verilerini, çalışma koşullarını, miktarı ve çizimleri veya fotoğrafları gönderin. Açık noktalar, onaylanana kadar açık bırakılabilir.